A পিসিবি কাটিং মেশিনএমন সরঞ্জাম যা একটি জনবহুল প্যানেলকে পৃথক বোর্ডে পরিণত করে সোল্ডার জয়েন্টগুলিকে ফাটল না করে, তামা ছিঁড়ে, বা এসএমটি লাইনকে ধীর না করে। বেশিরভাগ কারখানায়, বিচ্ছেদ পদক্ষেপটি দূর থেকে সহজ দেখায়: একটি ফলক একটি স্কোর লাইনের মধ্য দিয়ে যায় বা একটি রাউটার একটি রূপরেখা অনুসরণ করে। কাছাকাছি, প্রতিটি পরামিতি — ব্লেডের তীক্ষ্ণতা, গাইড রেলের সারিবদ্ধতা, ফিডের গতি, প্যানেল সমর্থন এবং ধুলো নিষ্কাশন — সিদ্ধান্ত নেয় যে সমাপ্ত বোর্ড পরিদর্শন পাস করবে নাকি পুনরায় কাজ করবে। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে সঠিক কাটিং পদ্ধতি বেছে নিতে হয়, কীভাবে কাটিং প্রান্তটি অনুমানযোগ্য রাখতে হয় এবং বোর্ড বিচ্ছেদ নিয়ন্ত্রণের বাইরে চলে গেলে যে সমস্যাগুলি দেখা দেয় তা কীভাবে নির্ণয় করা যায়।
বিমূর্ত
বোর্ড বিচ্ছেদ একটি মানের গেট, একটি সমাপ্তি আনুষ্ঠানিকতা নয়। ভি-কাট স্কোরিং, স ব্লেড কাটিং এবং রাউটিং এর মধ্যে পছন্দ পুরো লাইনের স্ট্রেস প্রোফাইল, প্রান্তের গুণমান এবং রক্ষণাবেক্ষণের ছন্দকে পরিবর্তন করে। এই নিবন্ধটি কাটিং পদ্ধতি নির্বাচনকে ব্লেড পরিধান ব্যবস্থাপনা, ফিক্সচার ডিজাইন, ধুলো নিয়ন্ত্রণ এবং দৈনন্দিন সমস্যা সমাধানের সাথে সংযুক্ত করে। এটি প্রক্রিয়া প্রকৌশলী, এসএমটি সুপারভাইজার এবং সরঞ্জাম ক্রেতাদের জন্য লেখা হয়েছে যাদের কেবলমাত্র কাটা মেশিনের পরিবর্তে অনুমানযোগ্য বিচ্ছেদ প্রয়োজন।
সূচিপত্র
- কেন বোর্ড বিচ্ছেদ চূড়ান্ত বোর্ড গুণমান নির্ধারণ করে
- কাটিং পদ্ধতি: ভি-কাট, স ব্লেড এবং রাউটার তুলনা
- একটি কাটিং মেশিন কেনার আগে নির্বাচন চেকলিস্ট
- ব্লেড পরিধান, প্রান্ত গুণমান, এবং রক্ষণাবেক্ষণ উইন্ডোজ
- ফিক্সচার ডিজাইন, ডাস্ট এক্সট্রাকশন এবং স্ট্রেস কন্ট্রোল
- সাধারণ কাটিং সমস্যা সমাধান করা
- প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
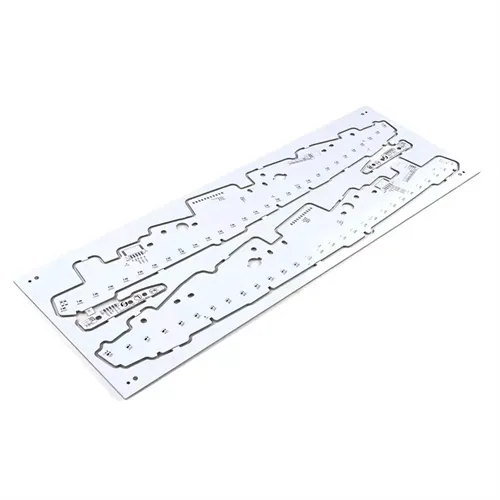
কেন বোর্ড বিচ্ছেদ চূড়ান্ত বোর্ড গুণমান নির্ধারণ করে
ডিপ্যানেলিং সমাবেশ এবং চূড়ান্ত পরীক্ষার মধ্যে বসে। একটি বোর্ড যেটি রিফ্লো থেকে বেঁচে গেছে তা এখনও ব্যর্থ হতে পারে কারণ বিচ্ছেদ একটি প্যাডের কাছে একটি হেয়ারলাইন ফাটল প্রবর্তন করেছে, একটি কোণকে বিচ্ছিন্ন করেছে বা একটি স্কোর লাইন জুড়ে পরিবাহী burrs ছেড়ে দিয়েছে। যান্ত্রিক ঘটনা সংক্ষিপ্ত, কিন্তু পরিণতি স্থায়ী।
একটি সুনিয়ন্ত্রিত কাটিং প্রক্রিয়া একবারে তিনটি জিনিস রক্ষা করে। প্রথমত, এটি নমন চাপ থেকে উপাদান জয়েন্টগুলোতে রক্ষা করে। দ্বিতীয়ত, এটি ল্যামিনেট এবং কপার ইন্টারফেসকে ছিঁড়ে যাওয়া থেকে রক্ষা করে। তৃতীয়ত, এটি ডাউনস্ট্রিম পরিদর্শন, টাচ-আপ এবং স্ক্র্যাপ এড়িয়ে থ্রুপুট রক্ষা করে। যখন এই তিনটির মধ্যে যেকোনো একটি পিছলে যেতে শুরু করে, তখন মূল কারণটি সাধারণত কাটার পদ্ধতি, টুলের অবস্থা বা ফিক্সচারে পাওয়া যায় - অপারেটরে নয়।
অনেক দল এটি আবিষ্কার করে যখন গ্রাহকের অভিযোগ একটি রুক্ষ বোর্ড প্রান্তে ফিরে আসে। সংশোধন কদাচিৎ একটি একক সমন্বয়. এটি একটি সিস্টেম: বোর্ড ডিজাইনের জন্য সঠিক মেশিন, পরিমাপ পরিধানের সাথে বাঁধা একটি ব্লেড প্রতিস্থাপনের নিয়ম, এবং একটি ফিক্সচার যা কাটা লাইনের কাছাকাছি প্যানেলটিকে সমর্থন করে।
বিচ্ছেদের ঝুঁকি আসলে কোথা থেকে আসে
হাতিয়ার এবং উপাদানের মধ্যে ইন্টারফেসে ঝুঁকি প্রবেশ করে। একটি নিস্তেজ প্রান্ত এটি শিয়ার পরিবর্তে উপাদান ধাক্কা. একটি অসমর্থিত প্যানেল লোডের নিচে ফ্লেক্স করে। একটি মিসলাইন করা গাইড রেল খাঁজটিকে উদ্দেশ্যযুক্ত পথ থেকে দূরে সরিয়ে দেয়। একটি সেন্সর বা রেলের উপর রেখে যাওয়া ধূলিকণা একটি সুনির্দিষ্ট আন্দোলনকে একটি প্রবাহিত অবস্থায় পরিণত করে। স্ক্র্যাপ প্রদর্শিত হওয়ার আগে এইগুলির প্রতিটি দৃশ্যমান হয়, যদি প্রক্রিয়াটি সঠিক পরিমাপের সাথে পরিদর্শন করা হয়।
কাটিং পদ্ধতি: ভি-কাট, স ব্লেড এবং রাউটার তুলনা
কোনো একক পদ্ধতি প্রতিটি বোর্ডে প্রাধান্য পায় না। ব্যবহারিক সিদ্ধান্তটি জ্যামিতি, বোর্ডের পুরুত্ব, উপাদান ছাড়পত্র এবং যান্ত্রিক চাপের গ্রহণযোগ্য স্তরের রূপরেখার জন্য নেমে আসে।
| কাটা পদ্ধতি | ভি-কাট স্কোরিং | ব্লেড কাটা দেখেছি | রাউটার কাটা |
| সাধারণ নির্ভুলতা | প্রায় ±0.1 মিমি | সোজা কাটা জন্য স্থিতিশীল | প্রায় ±0.05 মিমি |
| সেরা বোর্ড প্রোফাইল | দীর্ঘ সরল রেখা, অনমনীয় FR-4 | মোটা বা বড় প্যানেল | বাঁকা বা অনিয়মিত রূপরেখা |
| যান্ত্রিক চাপ | মাঝারি থেকে উচ্চতর | মাঝারি | নিম্ন থেকে মাঝারি |
| প্রান্তের অবস্থা | স্কোর গভীরতা এবং ফলক পরিধান উপর নির্ভর করে | পরামিতি প্রবাহিত হলে Burr ঝুঁকি | বিট এবং ফিড মিলে গেলে মসৃণ |
| সাধারণ সীমাবদ্ধতা | শুধুমাত্র সোজা কাটা; উপাদান স্কোর পরিষ্কার থাকতে হবে | বাঁকা আকৃতির জন্য আদর্শ নয় | ধুলো এবং বিট পরিধান ব্যবস্থাপনা প্রয়োজন |
ভি-কাট স্কোরিং পূর্ব-মেশিনযুক্ত খাঁজ বরাবর একজোড়া কোণীয় ব্লেড চালায় এবং একটি নিয়ন্ত্রিত অবশিষ্ট পুরুত্ব ছেড়ে দেয়। এটি দ্রুত এবং যান্ত্রিকভাবে সহজ, যা এটিকে উচ্চ-ভলিউম ভোক্তা ইলেকট্রনিক্স এবং আলো পণ্যগুলিতে সাধারণ করে তোলে। সীমাবদ্ধতা জ্যামিতিক: পদ্ধতিটি সরল রেখা এবং স্কোর লাইনের চারপাশে যথেষ্ট ছাড়পত্র চায়। প্রান্ত-মাউন্টেড সংযোগকারী বা বিরতি লাইনের কাছাকাছি ঘন বসানো বোর্ডগুলি দুর্বল প্রার্থী।
স ব্লেড কাটিং একটি বৃত্তাকার ফলক ব্যবহার করে সরল পথ বরাবর প্যানেলগুলিকে আলাদা করতে। এটি উচ্চ থ্রুপুটে মোটা লেমিনেট এবং বড় প্যানেলগুলি পরিচালনা করে, তবে এটি রাউটিংয়ের চেয়ে আরও বেশি যান্ত্রিক চাপ প্রবর্তন করে এবং বাঁকা রূপরেখার জন্য উপযুক্ত নয়। যখন ফিড রেট, ব্লেডের উচ্চতা, এবং প্যানেল সমর্থন ভারসাম্য বজায় রাখা হয় না, তখন burrs দ্রুত গঠন করে।
রাউটার কাটিং একটি উচ্চ-গতির টাকু সহ একটি প্রোগ্রাম করা পথ অনুসরণ করে, যা একই প্যানেলে এল-শেপ, ইউ-শেপ, আর্কস এবং মিশ্র রূপরেখাকে অনুমতি দেয়। এটি জটিল সমাবেশগুলির জন্য সবচেয়ে নমনীয় বিকল্প, এবং নিম্ন কাটিং স্ট্রেস সূক্ষ্ম-পিচ উপাদান এবং ভঙ্গুর জয়েন্টগুলিকে রক্ষা করে। ট্রেড-অফগুলি হল ধুলো উৎপাদন এবং বিট পরিধান, উভয়ই নিষ্কাশন এবং প্রতিস্থাপনের সময়সূচী দিয়ে পরিচালনা করা যায়।
পণ্যের সাথে পদ্ধতির মিল
- যখন প্যানেল লম্বা সোজা বিরতি লাইন, অনমনীয় FR-4, এবং উদার উপাদান ক্লিয়ারেন্স ব্যবহার করে তখন V-কাট স্কোরিং বেছে নিন।
- অগ্রাধিকার উচ্চ গতি ঘন বা বড় বোর্ডের সোজা বিচ্ছেদ যখন করাত ফলক কাটা চয়ন করুন.
- আউটলাইন বাঁকা হলে, উপাদানের ঘনত্ব বেশি হলে বা বোর্ড পাতলা এবং চাপ-সংবেদনশীল হলে রাউটার কাটিং বেছে নিন।
- মিশ্র উৎপাদনের জন্য একটি গৌণ পদ্ধতি উপলব্ধ রাখুন; একটি লাইন খুব কমই শুধুমাত্র একটি বোর্ড টাইপ চালায়।
একটি কাটিং মেশিন কেনার আগে নির্বাচন চেকলিস্ট
কেনার সিদ্ধান্ত প্রায়ই ব্যর্থ হয় কারণ স্পেসিফিকেশন কথোপকথন গতি দিয়ে শুরু হয় এবং দাম দিয়ে শেষ হয়। আরও দরকারী প্রারম্ভিক বিন্দু হল বোর্ড নিজেই: এর পুরুত্বের পরিসীমা, রূপরেখার জটিলতা, কাটা লাইনের কাছাকাছি উপাদানের উচ্চতা এবং প্যানেলের বিন্যাস যা কয়েক মাস ধরে পুনরাবৃত্তি হবে।
প্রযুক্তিগত প্রশ্ন যা মেশিনের স্পেসিফিকেশন পরিবর্তন করে
- কপার এবং সোল্ডার মাস্ক সহ পূর্ণ বোর্ডের বেধের পরিসীমা কত এবং লাইনটি কি 2 মিমি এর উপরে বোর্ড চালাবে?
- বিচ্ছেদ রেখাগুলি কি সোজা, নাকি পণ্যটির কার্ভ, স্লট এবং অভ্যন্তরীণ কাটআউটগুলির প্রয়োজন হয়?
- উদ্দিষ্ট কাটা পথের নিকটতম উপাদান এবং সোল্ডার জয়েন্টগুলি কতটা কাছাকাছি?
- মেশিনটি সর্বাধিক এবং সর্বনিম্ন চরমে কোন প্যানেলের আকার এবং অ্যারের প্যাটার্ন পরিচালনা করবে?
- প্রক্রিয়াটির জন্য কি ধুলো নিষ্কাশন, আয়নিত বায়ু, বা একটি বদ্ধ কাটিং চেম্বার প্রয়োজন?
- যন্ত্রটি কি এককভাবে বা বিদ্যমান এসএমটি সরঞ্জামের সাথে ইনলাইনে চলবে এবং কোন পদচিহ্ন পাওয়া যায়?
মূল্যায়নের দ্বিতীয় স্তরটি অপারেটর ইন্টারফেস এবং রক্ষণাবেক্ষণ অ্যাক্সেস নিয়ে উদ্বিগ্ন। একটি সামঞ্জস্যযোগ্য গাইড রেল যা সরঞ্জাম ছাড়াই সেট করা যেতে পারে পরিবর্তনের সময় হ্রাস করে। একটি ব্লেড বা বিট পরিবর্তন যার জন্য অর্ধেক গার্ডিং অপসারণের প্রয়োজন হয় না তা "এটি একটু বেশি সময় চালানোর" পরিবর্তে সময়মত প্রতিস্থাপনকে উত্সাহিত করে৷ কাটিং জোনে দৃশ্যমান অ্যাক্সেস নিশ্চিত করা সহজ করে তোলে যে সাইকেল শুরু হওয়ার আগে প্যানেলটি সঠিকভাবে বসেছে।
সরবরাহকারীদের তুলনা ক্রেতাদের জন্য, এটি শুধুমাত্র একটি ম্যানুয়াল নয়, একটি লিখিত নথি হিসাবে রক্ষণাবেক্ষণের রুটিন অনুরোধ করতে সহায়তা করে। রুটিনটি প্রকাশ করে যে প্রস্তুতকারক কীভাবে মেশিনটিকে অবস্থায় রাখা আশা করে এবং এটি দীর্ঘমেয়াদী সমর্থন মানের একটি ন্যায্য সূচক। যেমন একটি প্রস্তুতকারকের সঙ্গে কাজহোশিনিও এলসিডি-টেকস্পেসিফিকেশন পর্যায় সংক্ষিপ্ত করতে পারে যখন বোর্ডের ধরন এবং উৎপাদন ভলিউম ইতিমধ্যে পরিচিত হয়।
ব্লেড পরিধান, প্রান্ত গুণমান, এবং রক্ষণাবেক্ষণ উইন্ডোজ
ব্লেড পরিধান একটি একক ঘটনা নয়. এটি জ্যামিতি কাটার একটি ধীরে ধীরে পরিবর্তন, এবং প্রথম চিহ্নটি প্রায়শই একটি মেশিন স্টপের পরিবর্তে একটি গুণগত প্রবাহ। একটি জীর্ণ V-কাট ব্লেড এখনও ঘোরাতে পারে এবং এখনও একটি খাঁজ তৈরি করতে পারে, কিন্তু খাঁজের গভীরতা, কোণ এবং বিচ্ছেদ বল আর অনুমোদিত প্রক্রিয়া উইন্ডোর সাথে মেলে না।
ফলাফলগুলি খাঁজের প্রান্ত বরাবর burrs, প্যানেলের মধ্যে অসম বিচ্ছেদ, বোর্ড ভাঙ্গার জন্য প্রয়োজনীয় উচ্চ বল, স্কোরের কাছাকাছি তামা ছিঁড়ে যাওয়া, বা খাঁজ অবস্থানের ড্রিফট হিসাবে প্রদর্শিত হয়। কঠিন অংশ হল এই উপসর্গগুলি দুর্বল ব্লেড সারিবদ্ধতা, অপর্যাপ্ত প্যানেল সমর্থন, ভুল অবশিষ্টাংশ বেধ, ফিক্সচার আন্দোলন, বা মেশিন সেটিংস থেকেও আসতে পারে। প্রতিটি ত্রুটির পরে ব্লেড প্রতিস্থাপন প্রকৃত কারণ সমাধান না করে খরচ বাড়াতে পারে।
কিভাবে সঠিকভাবে পরিধান সংকেত পড়া
| উপসর্গ | ব্লেড-সম্পর্কিত কারণ পরীক্ষা করা | যাচাই করার জন্য অন্যান্য কারণ |
| খাঁজ বরাবর বর্ধিত burrs | কাটিয়া প্রান্ত কম ধারালো হয়ে উঠছে | ফলক প্রান্তিককরণ, বোর্ড সমর্থন, উপাদান ব্যাচ |
| রুক্ষ খাঁজ পৃষ্ঠ | ব্লেড পরিধান বা রজন বিল্ডআপ | কাটিং গতি, ধ্বংসাবশেষ অপসারণ |
| উচ্চতর বিচ্ছেদ শক্তি | খাঁজ গভীরতা বা নিস্তেজ প্রান্ত হ্রাস | অবশিষ্ট বেধ, বোর্ড নকশা |
| প্যানেলের মধ্যে অসম বিচ্ছেদ | ব্লেডের সমান্তরালতা বা অসম পরিধান | ফিক্সচারের অবস্থা, প্যানেলের সমতলতা |
| খাঁজের কাছে তামার ছেঁড়া | ক্ষতিগ্রস্ত প্রান্ত বা ভুল খাঁজ অবস্থান | তামা বিতরণ, স্কোর গভীরতা |
| খাঁজ অবস্থান বিচ্যুতি | ব্লেড আন্দোলন বা মাউন্ট সমস্যা | মেশিন ক্রমাঙ্কন |
সুশৃঙ্খল পদ্ধতি হল তুলনামূলক নির্ণয়। একই PCB উপাদান, একই মেশিন সেটিং, একই প্যানেলের অবস্থান, এবং একটি নতুন ব্লেড এবং বর্তমান ব্লেড দিয়ে একই পরিমাপ পদ্ধতি চালান। কেবল তখনই দল নির্ধারণ করতে পারে যে ব্লেডটি মূল অবদানকারী কিনা বা ফিক্সচার বা প্রান্তিককরণ ত্রুটিটি চালাচ্ছে কিনা।
প্রতিস্থাপনের অভ্যাসের পরিবর্তে একটি প্রতিস্থাপনের নিয়ম তৈরি করা
এমন কোনো সার্বজনীন ব্লেড-লাইফ নম্বর নেই যা প্রতিটি কারখানায় ফিট করে। সঠিক ব্যবধান বোর্ড উপাদান, বেধ, খাঁজ প্রয়োজনীয়তা, ফলক অবস্থা, এবং উত্পাদন পরিবেশের উপর নির্ভর করে। একটি কারখানা যা মানসম্মত করতে পারে তা হল সিদ্ধান্তের নিয়ম: পরিমাপযোগ্য মানের সীমা সংজ্ঞায়িত করুন, সেই সীমার বিপরীতে কাটার অবস্থা ট্র্যাক করুন এবং প্রবণতাটি কাছে এলে ব্লেডটি প্রতিস্থাপন করুন। এটি ব্লেড পরিবর্তনকে স্ক্র্যাপের প্রতিক্রিয়ার পরিবর্তে পরিকল্পিত রক্ষণাবেক্ষণ কর্মে পরিণত করে।
একই যুক্তি রাউটার বিট প্রযোজ্য. বিট পরিধান প্রান্তের মসৃণতাকে প্রভাবিত করে যখন রক্ষণাবেক্ষণ অসামঞ্জস্যপূর্ণ হয়, এবং স্পিন্ডেলের জীবনকাল উপাদানের কঠোরতা এবং রাউটিং পাথের সাথে পরিবর্তিত হয়। প্রকৃত কাটিং মিটার বা বোর্ড গণনার উপর ভিত্তি করে একটি প্রতিস্থাপন ব্যবধান একটি ক্যালেন্ডার ব্যবধানের চেয়ে বেশি নির্ভরযোগ্য।
ফিক্সচার ডিজাইন, ডাস্ট এক্সট্রাকশন এবং স্ট্রেস কন্ট্রোল
প্যানেলটি সঠিকভাবে ধারণ করা হলেই কাটিং টুলটি ভাল কাজ করে। কাটা লাইনের কাছাকাছি অপর্যাপ্ত সমর্থন বোর্ডকে ফ্লেক্স করতে দেয়, যা কার্যকর কাটিংয়ের গভীরতা পরিবর্তন করে এবং সোল্ডার জয়েন্টগুলিতে চাপ স্থানান্তর করে। নোংরা বা জীর্ণ একটি ফিক্সচার একটি নতুন ব্লেড দিয়েও অসম খাঁজের গভীরতা তৈরি করতে পারে।
একই কারণে ধুলো নিয়ন্ত্রণের ব্যাপার। ফাইবারগ্লাস এবং রজন কণা যেগুলি গাইড রেল, সেন্সর এবং কাটিয়া অঞ্চলে জমা হয় তা গতির নির্ভুলতায় হস্তক্ষেপ করে এবং বোর্ডের পৃষ্ঠকে দূষিত করে। উচ্চ-ঘনত্বের বোর্ডগুলিতে, সূক্ষ্ম ধুলো বৈশিষ্ট্যগুলিকে সেতু করতে পারে এবং মাঝে মাঝে ত্রুটি সৃষ্টি করতে পারে যা ট্রেস করা কঠিন। নির্দেশিত বায়ুপ্রবাহ সহ একটি বদ্ধ কাটিং চেম্বার এবং একটি সঠিক আকারের নিষ্কাশন ব্যবস্থা দীর্ঘ সময় ধরে কাটার অবস্থা স্থিতিশীল রাখে।
- কম্পোনেন্ট লেআউটের অনুমতি অনুযায়ী কাট লাইনের কাছাকাছি প্যানেলটিকে সমর্থন করুন।
- গাইড রেল এবং ভ্রমণ সেন্সর পরিষ্কার রাখুন; একটি সেন্সরের ধুলো পজিশন ড্রিফট বা মিথ্যা সংঘর্ষ স্টপ হতে পারে।
- ব্লেডের উচ্চতা, কোণ এবং পরিবর্তনের সময় চাপ যাচাই করুন, শুধুমাত্র ইনস্টলেশনের সময় নয়।
- প্রকৃত ধুলো লোডের জন্য রেট করা নিষ্কাশন ব্যবহার করুন এবং বায়ুপ্রবাহ পরীক্ষা করুন, শুধুমাত্র ভ্যাকুয়াম সূচক নয়।
- সমতলতার জন্য ফিক্সচার পরিদর্শন করুন এবং একই রুটিনের সময় পরিধান করুন যা ব্লেড পরীক্ষা করে।
স্ট্রেস নিয়ন্ত্রণ এই বিবরণের ক্রমবর্ধমান ফলাফল। একটি ধারালো টুল, একটি সমর্থিত প্যানেল এবং একটি পরিষ্কার কাটিং জোন নিম্ন বিচ্ছেদ শক্তিতে একটি ক্লিনার প্রান্ত তৈরি করে। যখন অপারেটররা রিপোর্ট করে যে একটি বোর্ড "ভাঙ্গার জন্য আরও শক্তির প্রয়োজন" এটি প্রক্রিয়া প্রতিক্রিয়া, একটি স্বাভাবিক পরিবর্তন নয়।
সাধারণ কাটিং সমস্যা সমাধান করা
বেশিরভাগ দৈনন্দিন ত্রুটিগুলি অল্প সংখ্যক বিভাগে পড়ে: শক্তি এবং সুরক্ষা ইন্টারলক, অবস্থানের নির্ভুলতা, সেন্সর দূষণ এবং যান্ত্রিক সংযোগ। একটি কাঠামোগত চেক ক্রম এলোমেলো অংশ প্রতিস্থাপন প্রতিরোধ করে।
মেশিন চালু হয় না বা ইন্ডিকেটর বন্ধ থাকে
প্রথমে ফিউজ চেক করুন, তারপর নিশ্চিত করুন যে জরুরী স্টপ ছেড়ে দেওয়া হয়েছে। নিরাপত্তা দরজা সহ মেশিনে, ইন্টারলক নিযুক্ত আছে কিনা তা যাচাই করুন। এই তিনটি চেক একটি টেকনিশিয়ানকে ডাকার আগে "ক্ষমতা নেই" রিপোর্টের একটি বড় অংশের সমাধান করে।
ভ্রমণ বা কাটা অবস্থান সঠিক নয়
একটি ভ্রমণ কাউন্টার ত্রুটি বা কাউন্টারে জমে থাকা ধুলো ভুল অবস্থানের কারণ হতে পারে। প্রথমে কাউন্টার এবং আশেপাশের রেল এলাকা পরিষ্কার করুন; কাউন্টারটি প্রতিস্থাপন করুন শুধুমাত্র যদি পরিষ্কার করা পুনরাবৃত্তিযোগ্যতা পুনরুদ্ধার না করে। একই প্যাটার্ন বাম এবং ডান ট্র্যাভেল সেন্সরগুলিতে প্রযোজ্য: সেন্সিং পৃষ্ঠের ধুলো মিথ্যা স্টপ বা সংঘর্ষের সূত্রপাত করতে পারে এবং পরিষ্কার করা প্রায়শই স্বাভাবিক ক্রিয়াকলাপ পুনরুদ্ধার করে।
মোটর চলে কিন্তু ব্লেড ঘোরে না
বেল্ট বা কাপলিং-চালিত মেশিনে, কাপলিং-এ একটি আলগা শীর্ষ স্ক্রু ব্লেড শ্যাফ্ট থেকে মোটরটিকে সংযোগ বিচ্ছিন্ন করতে পারে। লকআউট পদ্ধতি অনুসারে মেশিনটি চালিত এবং গার্ডিং অপসারণ করার সাথে সাথে, কাপলিংটি পরিদর্শন করুন এবং নির্দিষ্ট টর্কের জন্য স্ক্রুটি শক্ত করুন।
প্রান্তের গুণমান হঠাৎ খারাপ হয়ে যায়
অবিলম্বে ব্লেড প্রতিস্থাপন করবেন না. অভিন্ন উপাদান, সেটিং, প্যানেলের অবস্থান এবং পরিমাপ পদ্ধতির অধীনে একটি নতুন ব্লেড এবং বর্তমান ব্লেডের তুলনা করুন। যদি নতুন ব্লেড একই ত্রুটি তৈরি করে, ফিক্সচার, প্যানেল সমর্থন এবং প্রান্তিককরণ পরিদর্শন করুন। যদি নতুন ব্লেড ত্রুটি সংশোধন করে, তাহলে ফলকটি অবদানকারী এবং প্রতিস্থাপনের নিয়মটি পর্যালোচনা করা উচিত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ভি-কাট এবং রাউটার পৃথকীকরণের মধ্যে পার্থক্য কী?
কত ঘন ঘন কাটা ফলক প্রতিস্থাপন করা উচিত?
মোটর চালানোর সময় কেন ব্লেড ঘোরানো বন্ধ করে?
একটি পিসিবি কাটিং মেশিন কি পুরু এবং পাতলা উভয় বোর্ড পরিচালনা করতে পারে?
বারবার কাটার সময় অবস্থানের প্রবাহের কারণ কী?
ধুলো নিষ্কাশন সত্যিই কাট মান প্রভাবিত করে?
আপনার প্রকৃত বোর্ড নকশা এবং উত্পাদন ভলিউম কাটিয়া পদ্ধতি মেলে প্রস্তুত?
আমাদের সাথে যোগাযোগ করুনআপনার প্যানেল অঙ্কন, বেধ পরিসীমা, এবং রূপরেখা প্রয়োজনীয়তা সহ, এবং দল প্রথম কাটার আগে সঠিক বিচ্ছেদ সেটআপ সংজ্ঞায়িত করতে সাহায্য করতে পারে।